

Hidraulička cijev – hladno vučeni bešavni čelik, EN 10305-1 E355+N, precizne cijevi za visokotlačne sustave
Naše hidrauličke cijevi proizvedene su od hladno vučenog bešavnog čelika (CDS...

Hladnovučena čelična cijev napušta liniju sa svijetlom, čistom površinom i upravo u tom trenutku postaje ranjiva. Goli čelik nema obranu od vlažnog zraka, kondenzacije kontejnera, otisaka prstiju ili prašine klorida, a precizna cijev koja je putovala šest tjedana morem može stići s izmaglicom površinske hrđe koju nijedan kupac ne želi vidjeti na doku za istovar. Antikorozivna površinska obrada praktičan je odgovor, ali to nije pojedinačni proizvod. To je skup procesa, svaki sa svojom svrhom, troškovima i daljnjim posljedicama.
Tijekom godina premazali smo, fosfatirali, nauljili i kromirali veliki broj serija cijevi i naučili smo da pravi izbor puno više ovisi o tome što se događa s cijevi nakon što nas napusti nego o samom premazu. Ovaj članak opisuje kako razmišljamo o problemu.
Korozija rijetko počinje tijekom rada. Počinje u razmaku između proizvodnje i montaže, a obično ga pokreću tri stvari: vlaga, onečišćenje i vrijeme. Cijev složena u skladištu s promjenjivom temperaturom svaki dan skuplja kondenzat na svojoj površini. Ostaci maziva za izvlačenje, tekućine za rezanje, soli za rukovanje i prašina u zraku nalaze se na toj površini i daju ćeliji za koroziju nešto s čime može raditi.
Hladno vučena i hladno valjana cijev je izloženija od toplovaljane cijevi jer je površina kemijski aktivna i bez ljuske. Ista čista površina koja omogućuje brušenje provrta cilindra ili zrcalno obrađenu šipku također uklanja tanki sloj oksida koji bi inače usporio napad. Za hidrauličke i pneumatske primjene, posljedica nije samo kozmetička: korozijska rupa na unutarnjem promjeru može podići rub brtve, a rupičasta klipnjača oštetit će brisač i brtvu u kratkom vremenu.
Također je vrijedno jasno reći da premaz nije popravak. Ako cijev već ima udubljenja, ogrebotine ili kamenac, nikakav fosfatni sloj ili film boje to neće popraviti, a zapravo će se ti nedostaci vidjeti kroz premaz nekoliko mjeseci kasnije kao mjehurići ili neuspješno prianjanje.
Fosfatiranje pretvara čeličnu površinu u fini kristalni sloj fosfata umjesto dodavanja filma na vrh. Fosfatiranje cinkom je uobičajeni izbor za cijevi od ugljičnog čelika, s težinom premaza obično u rasponu od 2 do 10 g/m², ovisno o tome hoće li se cijev bojati, premazati uljem ili koristiti kao baza za crtanje. Sloj je porozan na mikro razini, što je upravo ono što ga čini izvrsnim sidrištem za temeljni premaz, a također drži ulje za sprječavanje hrđe na mjestu daleko bolje od golog čelika.
Za konstrukcijske cijevi, izrađene okvire i dijelove koji će biti obojani nakon isporuke, fosfatiranje je često najisplativija opcija koju možemo ponuditi. Dobro radi sa zavarenim sklopovima, pod uvjetom da je linija za prethodnu obradu pravilno kontrolirana.
 Fosfatirana hladno vučena precizna čelična cijev Hladno vučena cijev obložena fosfatom poboljšava otpornost na koroziju i prianjanje boje, što je čini ekonomičnom predtretmanom za zavarene konstrukcijske okvire koji se lakiraju nakon isporuke. Pogledajte proizvod →
E-prevlačenje, ili elektroforetsko taloženje, koristi električno polje za dovođenje nabijenih čestica smole na cijev. Rezultat je vrlo ujednačen crni film, obično oko 15 do 25 mikrona, koji dopire do provrta i oko rubova gdje se bojanje sprejom muči. Katodni epoksidni sustavi daju snažnu izvedbu slanog spreja i dobru mehaničku otpornost, a proces se temelji na vodi, što je sve važnije kupcima koji imaju obveze izvještavanja o okolišu.
Obično preporučujemo e-premaz tamo gdje je cijev vidljiva u gotovom stroju, gdje će biti izložena vanjskim uvjetima ili uvjetima pranja ili gdje je unutarnjoj površini potrebna zaštita, ali ne smije biti masna. Kompromisi su u tome što se e-coat mora skinuti ili maskirati prije zavarivanja u nekim sklopovima, i dodaje malu, ali stvarnu debljinu koja se mora uzeti u obzir kod spojeva s malom tolerancijom.
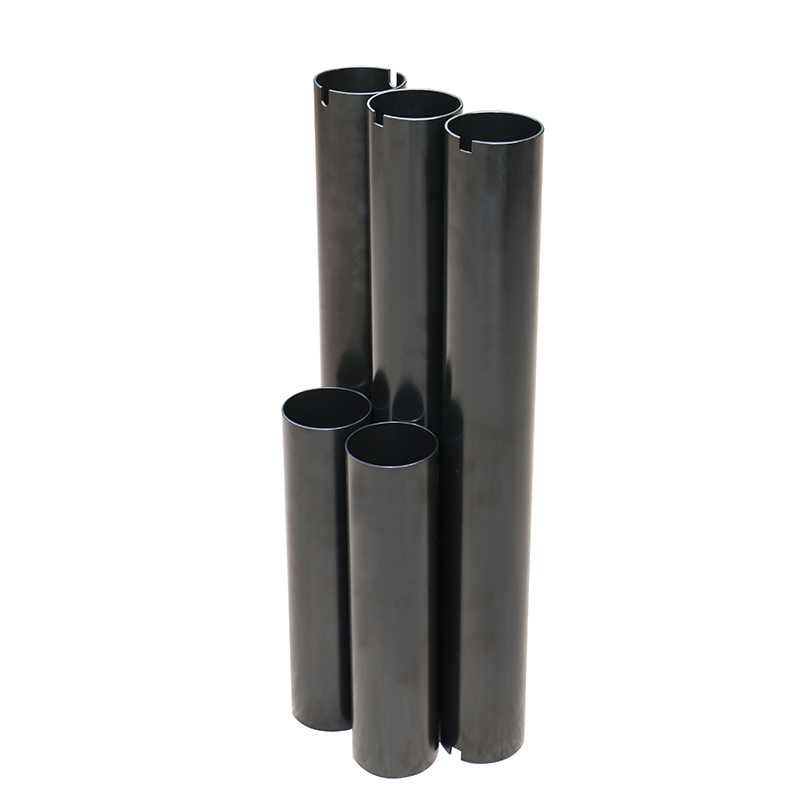 Crna čelična cijev protiv korozije presvučena E Crni elektro premaz osigurava jednoliku unutarnju i vanjsku pokrivenost, prikladan za vidljive, vanjske ili ispirajuće cijevi gdje je potrebna nemasna zaštitna površina. Pogledajte proizvod →
Ulje za sprječavanje hrđe ostaje radna snaga za cijevi koje će kupac ionako strojno obraditi, zavariti ili odmastiti. Dobro nanesen uljni film vrlo ekonomično podnosi kratkotrajno skladištenje i unutarnji transport, a može se ukloniti standardnim alkalnim pranjem. Za duži pomorski prijevoz preporučujemo jači konzervans ili inhibitor parne faze u kombinaciji sa završnim kapicama i suhim pakiranjem.
Glavni rizik kod ulja je kompatibilnost. Jako nauljena cijev može kontaminirati kupčevu kupku za čišćenje, ometati kasniji korak fosfatiranja na drugom mjestu ili zarobiti strugotine u provrtu. Lagani, čisti, dobro ocijeđeni filmovi gotovo su uvijek bolji od debelih.
Za klipnjače i provrte cilindara, zaštita od korozije i otpornost na habanje moraju se riješiti zajedno. Tvrdo kromiranje od 20 do 30 mikrona, naneseno na indukcijski otvrdnutu podlogu i naknadno brušeno, daje površinu s niskim trenjem koja je otporna i na habanje i na napad vlage i blago agresivnih medija. Kvaliteta nanošenja uvelike ovisi o prethodnoj obradi, kontroli kupke i brušenju nakon nanošenja, te o gustoći pukotina: slabo kontrolirani sloj kroma može biti dovoljno porozan da dopusti da korozija započne na podlozi.
 Čvrsto kromirana indukcijsko kaljena klipnjača Indukcijski kaljena čelična šipka 45# ili 4130 s tvrdom kromiranom prevlakom nudi otpornost na habanje i koroziju za šipke hidrauličkih i pneumatskih cilindara. Pogledajte proizvod →
Ponekad je najpouzdanija odluka protiv korozije promijeniti materijal, a ne premazati ga. Hladno vučena nehrđajuća cijev u TP304 ili TP316L u potpunosti uklanja pitanje premaza za hranu, medicinu i aplikacije u agresivnom okruženju, a pasivizacija obnavlja pasivni sloj nakon mehaničke obrade. Nehrđajući čelik tretiramo kao dizajnerski izbor, a ne kao zamjenu za premaz, i preporučujemo ga samo kada to dužnost uistinu zahtijeva.
Donja tablica sažima kako se ti tretmani ponašaju u praksi. Podaci o filmu su tipični rasponi, a ne apsolutne granice, jer kemijski sastav kupke, stanje podloge i specifikacija kupca mijenjaju rezultat.
| Liječenje | Tipičan film | Najbolje odgovara | Bodovi za gledanje |
|---|---|---|---|
| Fosfatiranje cinka | 2-10 g/m² | Cijev za bojanje, konstrukcijski i zavareni dijelovi | Potrebna je čista, aktivna površina; porozni sloj zahtijeva ulje ili boju |
| Elektroforetski premaz | 15-25 µm | Vidljivi dijelovi, provrti, rad na otvorenom i pranje | Debljina utječe na pristajanje; potrebno maskiranje prije zavarivanja |
| Ulje za zaštitu od hrđe | 1-5 g/m² | Zaliha za strojnu obradu, kratko skladištenje, kopneni transport | Ograničena zaštita od vlage; problema s uklanjanjem i kompatibilnošću |
| Tvrdo kromiranje | 20-30 µm | Klipnjače, provrti cilindara, klizni kontakt | Kontrola gustoće pukotina; promjena promjera nakon galvanizacije i brušenja |
| Pasivirani nehrđajući | Pasivni sloj | Prehrambeni, medicinski, kemijski agresivni mediji | Veći trošak materijala; kloridi i dalje zahtijevaju brigu |
Ovdje se zapravo rađa većina problema s nabavom. Cijev s prekrasnim premazom za dugo skladištenje, ali namijenjena za zavarivačku ćeliju koja neće prihvatiti sloj bogat cinkom, neuspjeh je premaza bez obzira na to koliko se dobro ponašala u kabinetu sa slanim sprejom. Postavljamo tri pitanja prije nego bilo što preporučimo:
Za gotove bačve hidrauličkih cilindara koje se isporučuju spremne za sastavljanje, na primjer, suhi ili vrlo malo nauljeni provrt često je bolji od teškog konzervansa, jer će linija za sastavljanje ionako očistiti dio, a ljepljivi film zadržava prašinu. Za cijevi koje idu u kontejnere za transport do vlažnog odredišta, teži sustav sa završnim poklopcima i paketima sredstva za sušenje višestruko se isplati.
Svaki tretman koji nudimo ovisi o koracima koji mu prethode. Odmašćivanje mora potpuno ukloniti ulja za crtanje i rezanje; dekapiranje ili mehaničko čišćenje mora otkriti jednoliku, aktivnu čeličnu površinu; ispiranje mora ukloniti zaostale soli koje bi inače ostale ispod filma. Naša proizvodna linija kontrolira se koncentracijom kupke, temperaturom, vremenom zadržavanja i kvalitetom vode za ispiranje, a težina filma ili debljina premaza provjerava se na uzorcima dijelova iz svake serije.
Ništa od toga ne može sakriti neispravnu podlogu, zbog čega provjeravamo ravnost, dimenzije i stanje površine prije premazivanja, a ne nakon. Premaz nanesen preko ogrebotine neće uspjeti na toj ogrebotini i za to će biti okrivljen premaz.
Za kupce, praktična kontrola je pisana specifikacija: koja obrada, koji standard, koja težina ili debljina filma, koje trajanje solnog spreja ako je primjenjivo, i kako se dio mora pakirati. Uvijek nam je drago pomoći u izradi te specifikacije, jer jasna specifikacija štedi objema stranama mnogo kasnijeg dopisivanja.
Tretman protiv korozije mali je dio cijene precizne cijevi i štiti cjelokupnu vrijednost dijela. Ukoliko niste sigurni koja trasa odgovara vašoj prijavi, pošaljite nam crtež, ocjenu materijala i opis okoliša, a mi ćemo vam iskreno reći koju opciju bismo odabrali, a koju bismo izbjegli.
Naš tehnički tim možete kontaktirati putem kontakt stranica , a za bližu usporedbu tri uobičajena tretmana možete pronaći našu bilješku na e-premazivanje u odnosu na fosfatiranje u odnosu na podmazivanje uljem korisno kao početna točka.

Naše hidrauličke cijevi proizvedene su od hladno vučenog bešavnog čelika (CDS...

Naše čelične cijevi posebnog oblika dizajnirane su za primjene koje zahtijeva...

Naše cijevi hidrauličkih cilindara ASTM A519 precizno su proizvedene korišten...

Naše cijevi izmjenjivača topline od nehrđajućeg čelika dizajnirane su za prim...

Naše cijevi izmjenjivača topline od ugljičnog čelika dizajnirane su za upotre...

Povećajte učinkovitost skladištenja s našim ASTM A36 sklopivim čeličnim polic...


