

Hladno vučena bešavna čelična cijev (CDS) En10305-1 stupanj E235 E355 E460
Hladno vučene bešavne (CDS) čelične cijevi proizvedene prema EN 10305-1, dost...

EN 10305-2 hladno vučena zavarena cijev je precizna cijev iza mnogih hidrauličnih cilindara, teleskopskih stupnjeva, amortizera, pogonskih osovina i kompaktnih mehaničkih sklopova. Ako radite u pogonu fluida ili gradnji strojeva, vjerojatno ste obradili dio toga a da niste znali standardni broj. Ovaj vodič objašnjava što EN 10305-2 zapravo pokriva, kako se E235 i E355 ponašaju, koji su uvjeti isporuke važni i kako odrediti pravu cijev bez preplaćivanja za nepotrebnu obradu.
EN 10305-2 je dio europske norme EN 10305 koja pokriva zavarene hladno vučene precizne čelične cijevi. Proizvodnja počinje čeličnom trakom ili zavojnicom, koja se oblikuje i elektrootporno zavaruje u šupljinu. Zavarena cijev se zatim hladno izvlači preko trna ili čepa do konačne veličine. Taj drugi korak je razlika: zavarivanje vam daje postojan zid i velike duljine, dok vam hladno izvlačenje daje uske dimenzije, glađu površinu i bolju koncentričnost od obične zavarene cijevi.
Ljudi ponekad koriste CDW cijev, DOM cijev i EN 10305-2 cijev naizmjenično. Bliski su, ali nisu identični. DOM opisuje put proizvodnje; EN 10305-2 definira tehničke uvjete isporuke. Tablica ispod pokazuje gdje se nalaze tri glavna dijela EN 10305.
| Standardni dio | Put proizvodnje | Uobičajeni naziv cijevi | Tipične primjene |
|---|---|---|---|
| EN 10305-1 | Bešavno, hladno vučeno | CDS hidraulična cijev | Visokotlačni hidraulički cilindri, kritična snaga fluida |
| EN 10305-2 | Vareno, zatim hladno vučeno | CDW / DOM precizna cijev | Hidraulični cilindri, teleskopski cilindri, amortizeri, pogonska vratila |
| EN 10305-3 | Zavaren, zatim hladno oblikovan | ERW precizna cijev | Opći mehanički dijelovi, transportni valjci, niskotlačni poslovi |
Praktična stvar je jednostavna. Kada zavarena cijev treba dimenzionalnu kontrolu hidrauličke razine i čisti unutarnji promjer, EN 10305-2 obično je najisplativiji put. Kada primjena zahtijeva bešavno tijelo za vrlo visok tlak ili posebne zahtjeve koda, EN 10305-1 preuzima.
Hladno izvlačenje poboljšava više od vanjskog promjera. Ublažava varijacije debljine stijenke, poboljšava ravnost i stvara gušću površinu koja je otpornija na habanje i koroziju bolje od zavarene završne obrade. U dobro kontroliranoj liniji, zavareni šav se uvlači i stapa sa zidom tako da se cijev ponaša kao jedinstvena komponenta, a ne kao zavarena ljuska sa slabom linijom.
Za hidrauličke usluge, unutarnji promjer je mjesto gdje žive stvarne performanse. Životni vijek brtve, putevi curenja i ponašanje pri proklizavanju ovise o završnoj obradi ID-a. Provrt koji izgleda glatko pod svjetlom u radionici još uvijek može imati aksijalne tragove, ovalnost ili vrh hrapavosti koji reže rub brtve. Zato redovito isporučujemo brušenu i SRB cijev s H8 ID tolerancijom i Ra0.4 zrcalnim završetkom. Ako ste ikada prerano zamijenili brtvu cilindra, naš članak o tome zašto brtve hidrauličkog cilindra stalno otkazuju detaljnije objašnjava čimbenike završne obrade ID-a.
Dva razreda koja ćete najčešće susresti u EN 10305-2 su E235 i E355. E235 je stupanj s niskim udjelom ugljika s dobrom sposobnošću oblikovanja i zavarivanjem. To je razuman izbor za opće precizne cijevi, niskotlačne cilindre i dijelove koji će se savijati ili strojno obrađivati. E355 povećava minimalnu granicu razvlačenja na 355 MPa i uobičajen je u bačvama hidrauličkih cilindara, teleskopskim dijelovima i mehaničkim dijelovima s većim opterećenjem gdje debljina stjenke mora ostati ekonomična.
Sama ocjena ne definira cijev. Uvjeti isporuke kontroliraju čvrstoću, rastezljivost, zaostalo naprezanje i obradivost. EN 10305-2 koristi simbole koje je lako propustiti na narudžbenici, stoga ih potvrdite prije ponude.
Ako niste sigurni, recite nam završnu operaciju. Cijev koja će se brusiti, strugati ili imati navoje obično zahtijeva različite uvjete od cijevi koja ide ravno u zavareni sklop.
EN 10305-2 postavlja tolerancije za vanjski promjer, unutarnji promjer, debljinu stjenke, duljinu, ravnost i pravokutnost kraja. Hladno vučena zavarena cijev obično ima veće tolerancije OD i stjenke od EN 10305-3 cijevi hladnog formata, a može se isporučiti s kontroliranim ID-om za hidrauličku upotrebu. Tipične ID tolerancije uključuju H9 za opće usluge i H8 za provrte cilindra, ovisno o veličini i ruti procesa. Ravnost od 0,5 mm po metru ili bolja je moguća za precizne stupnjeve.
| Ocjena | Minimalna granica razvlačenja ReH (MPa) | Tipična vlačna čvrstoća Rm (MPa) | Tipično istezanje A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 (prikaz, ostalo). | 18-24 (prikaz, ostalo). |
| E355 | 355 | 640-820 (prikaz, ostalo). | 14-20 (prikaz, stručni). |
Ovi se rasponi mijenjaju s uvjetima isporuke. C cijev će se nalaziti na višoj granici vlačne čvrstoće i donjoj granici istezanja. A ili N cijev će biti mekša i rastezljivija. Za primjene kritičnog tlaka ili zamora, mehaničko ispitivanje i inspekcija dimenzija trebali bi biti dio kupovne specifikacije, a ne naknadna misao.
Hidraulički i pneumatski cilindri klasičan su dom za ovu cijev. Također se koristi u teleskopskim cilindrima, tijelima amortizera, pogonskim osovinama, transportnim valjcima i preciznim mehaničkim sklopovima gdje bi bešavna cijev dodala troškove bez dodavanja vrijednosti. Zajednička nit je potreba za dosljednim dimenzijama, čistim provrtom i pouzdanom kvalitetom zavara u dugim proizvodnim serijama.
Za opću opskrbu CDW i DOM, naša EN 10305-2 E235/E355 hladno vučena zavarena cijev pokriva standardni raspon u obje kvalitete i višestruke uvjete isporuke.
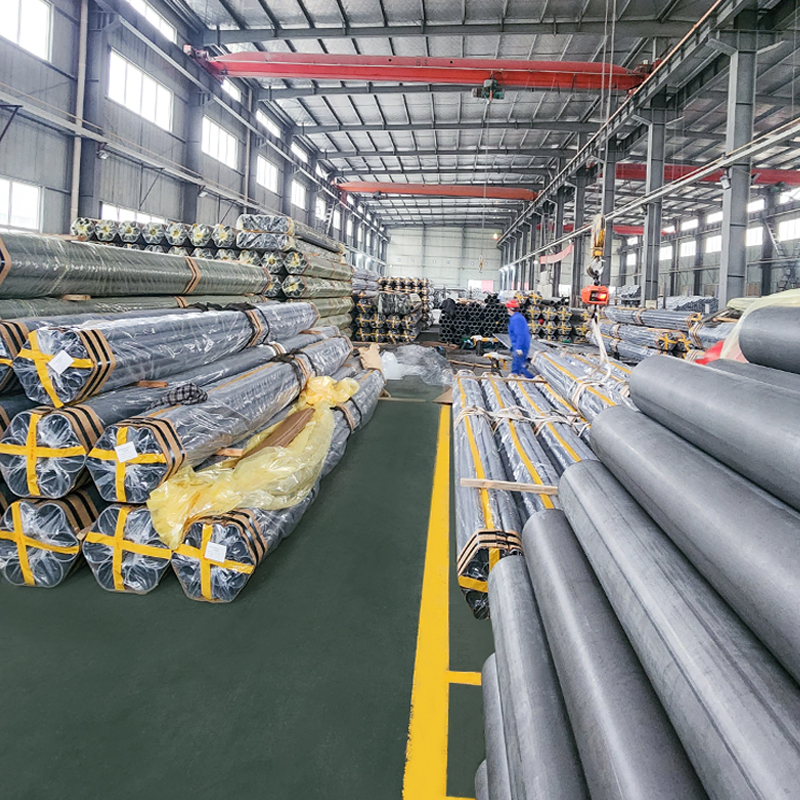 Hladno vučena zavarena čelična cijev (CDW) En10305-2 stupanj E235 E355 E460 Precizne hladno vučene zavarene čelične cijevi (CDW) – EN 10305-2 E235 E355 Čelične cijevi visoke tolerancije za hidrauliku, automobilsku strojarstvo Suao Metal manufactur... Pogledajte proizvod →
Kada cijev ulazi u bačvu hidrauličkog cilindra, također proizvodimo EN 10305-2 E355 hladno vučenu zavarenu cijev posebno za servis cilindra, s dimenzijama i kontrolama površine koje proizvođači bačvi očekuju.
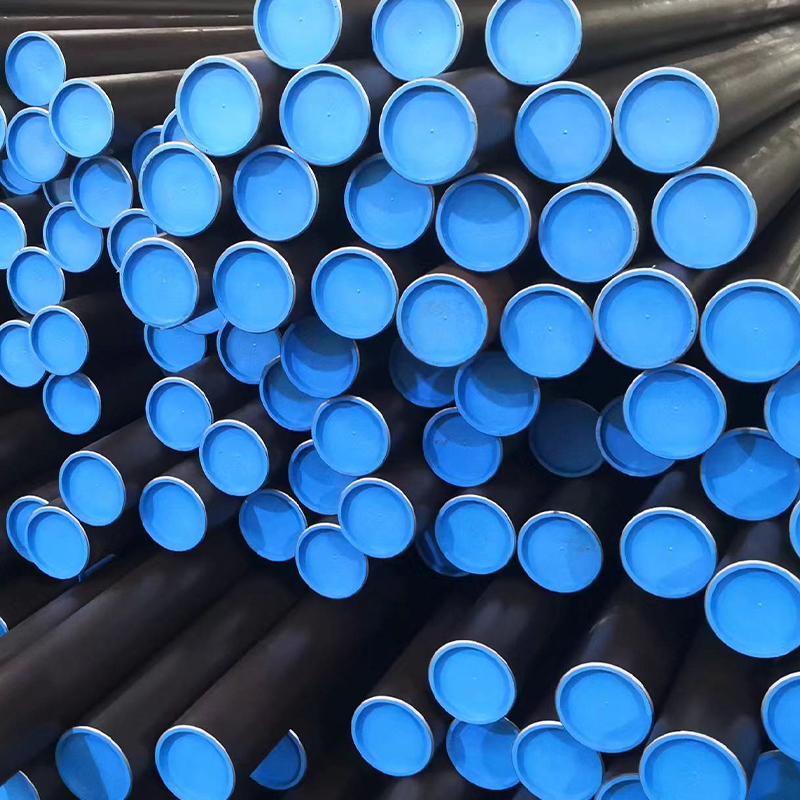 Cijev hidrauličkog cilindra – hladno vučeni zavareni čelik EN 10305-2, E355, za honanje i SRB Naše cijevi hidrauličkog cilindra (CDW) proizvode se u skladu s EN 10305-2 E355, korištenjem visokokvalitetnih zavarenih čeličnih cijevi koje su dodatno hladno izvučene radi poboljšanja točnosti, su... Pogledajte proizvod →
Za provrte koji će vidjeti recipročne brtve, brušena i SRB cijev koristi istu EN 10305-2 E355 bazu i dovodi ID do H8 s Ra0,4 zrcalnim završetkom.
 Honed & SRB cijev – EN 10305-2 E355 H8 Ra0.4, završna obrada zrcala za cijevi hidrauličkog cilindra Naše EN 10305-2 hladno vučene zavarene (CDW) brušene SRB cijevi su precizno obrađene kako bi se dobile unutarnje završne obrade poput zrcala (Ra ≤ 0,4 μm) i H8 tolerancija, što ih čini idealnim... Pogledajte proizvod →
U našoj tvornici, EN 10305-2 proizvodnja počinje s certificiranom čeličnom trakom. Oblikujemo i ERW zavarimo šupljinu, zatim pregledamo zavar na mreži prije hladnog izvlačenja. Smanjenje izvlačenja, podmazivanje i izbor igle ili čepa postavljeni su za svaku veličinu tako da je zavar pravilno konsolidiran, a stijenka ostaje jednolika. Nakon izvlačenja, cijevi se po potrebi žare ili oslobađaju od naprezanja, ravnaju, režu i pregledavaju.
Kontrola kvalitete pokriva kemijski sastav, cjelovitost zavara, OD, ID, debljinu stijenke, ravnost, stanje površine i mehanička svojstva. Za brušenu cijev mjerimo provrt s preciznim mjeračima i provjeravamo hrapavost površine s profilometrima. Također možemo isporučiti fosfatiranu, nauljenu ili e-obloženu cijev kada dijelovi trebaju zaštitu od korozije prije sastavljanja. Cilj nije samo ispuniti standard na papiru, već isporučiti cijev koja se ponaša jednako prvog dana i nakon deset tisuća ciklusa.
Da biste dobili točnu ponudu i pravu cijev, podijelite ove podatke sa svojim dobavljačem:
Što nam više kažete, manji je rizik od skupe neusklađenosti. Male serije i prilagođene veličine su dobrodošle. Redovito proizvodimo nestandardne dimenzije, posebne oblike i prethodno obrađene komponente koje nadilaze jednostavnu narudžbu cijevi.
EN 10305-2 hladno vučena zavarena cijev nije roba nakon što uđe u hidraulički cilindar ili precizni sklop. Kvaliteta, stanje isporuke, završna obrada ID-a i kvaliteta zavara odlučuju koliko dugo će konačni proizvod trajati. Odaberite specifikaciju za posao, provjerite certifikat tvornice i surađujte s dobavljačem koji može objasniti postupak umjesto da samo navede cijenu. Možete istražiti naše raspon preciznih čeličnih cijevi da vidite veličine i završne obrade koje izvodimo svaki dan.

Hladno vučene bešavne (CDS) čelične cijevi proizvedene prema EN 10305-1, dost...

Precizne hladno vučene zavarene čelične cijevi (CDW) – EN 10305-2 E235 & E355...

Pregled Otkrijte naše precizne hladno valjane čelične cijevi, ...

Naše cijevi hidrauličkih cilindara ASTM A519 precizno su proizvedene korišten...

Naše bešavne cijevi amortizera proizvedene su prema EN 10305-1 korištenjem vi...

Hladno vučena zavarena čelična cijev (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST...


