

EN 10305-2 Precizno zavarena cijev pogonskog vratila – E355, E235, E420, E275 (Ø60 x 3,5 mm & 50–219 mm)
EN 10305-2 Precizno zavarena cijev pogonskog vratila – E355, E235, E420, E275...

Malo se vrsta čelika pojavljuje na crtežima hidrauličkih cilindara tako često kao E355. U trgovinama s cilindrima oznaka je gotovo refleksna: cijev prema EN 10305-1, stupanj E355, izbrušen ID. Ta kratka crta nosi mnogo informacija o čvrstoći, zavarljivosti, završnoj obradi površine i kako će se gotova bačva ponašati nakon tisuća ciklusa pritiska.
Hladno vučemo, toplinski obrađujemo i brusimo E355 cijev svakog radnog dana, a pitanja koja kupci postavljaju o tome su nevjerojatno dosljedna. Evo što smo naučili u proizvodnom pogonu o ispravnom određivanju cijevi hidrauličnog cilindra materijala E355 prvi put.
U europskom sustavu "E" znači da je čelik namijenjen za inženjerske svrhe, a broj 355 je minimalna granica razvlačenja u megapaskalima. Stoga je zajamčeno da će cijev E355 postići najmanje 355 MPa istezanja - otprilike 51.500 psi - s rasponom rastezanja od oko 490 do 630 MPa i minimalnim istezanjem od oko 22 posto. Ta kombinacija čvrstoće i rastezljivosti upravo je ono što je potrebna cijevi koja sadrži pritisak.
Dva standarda reguliraju ocjenu u obliku cijevi: EN 10305-1 za hladnovučene bešavne precizne cijevi i EN 10305-2 za hladnovučene zavarene precizne cijevi. Oba koriste istu familiju razreda i iste mehaničke mete, tako da oblačić E355 nikada nije dovršen dok se ne navede i put proizvodnje.
Kemijski, E355 je običan ugljično-manganski čelik, a ne legura čelika. Uobičajena ograničenja su maksimalno 0,22 posto ugljika, maksimalno 0,55 posto silicija, maksimalno 1,60 posto mangana i maksimalno 0,025 posto za fosfor i sumpor. Ta slaba kemija održava materijal pristupačnim i visoko zavarljivim, dok hladno izvlačenje, žarenje i smanjenje naprezanja obavljaju pravi posao izgradnje čvrstoće i točnosti dimenzija.
Najčešće pitanje koje čujemo je treba li bačva biti izrađena od bešavne ili šavne E355 cijevi. Obje rute su legitimne i obje prolaze kroz istu opremu za hladno izvlačenje.
Bešavna cijev E355 počinje kao probušena gredica i nema zavareni šav. Zadana je za visokotlačne cilindre s teškim stijenkama, za teleskopske stupnjeve i za sve primjene gdje se o homogenosti stijenke i cjelovitosti tlaka ne može raspravljati. Debljine stijenki su izdašne, a ultrazvučno ispitivanje daje čist rezultat koji se može pratiti.
 Cijev hidrauličkog cilindra – hladno vučeni bešavni čelik EN 10305-1, E355, za honanje i SRB Cijevi naših hidrauličkih cilindara izrađene su od hladno vučenog bešavnog čelika u skladu s EN 10305-1 E355. Dizajniran za procese preciznog brušenja ili SRB (Superfinishing),... Pogledajte proizvod →
Zavarena E355 cijev u skladu s EN 10305-2 započinje život kao ERW ili DOM cijev, a zatim se hladno izvlači preko igle za pročišćavanje zone zavara i sužavanje dimenzija. Za tanke stijenke, velike duljine i skupocjene programe volumena, to je obično ekonomičnije rješenje, au izbrušenom i bez naprezanja stanju pouzdano radi u cilindrima srednjeg tlaka.
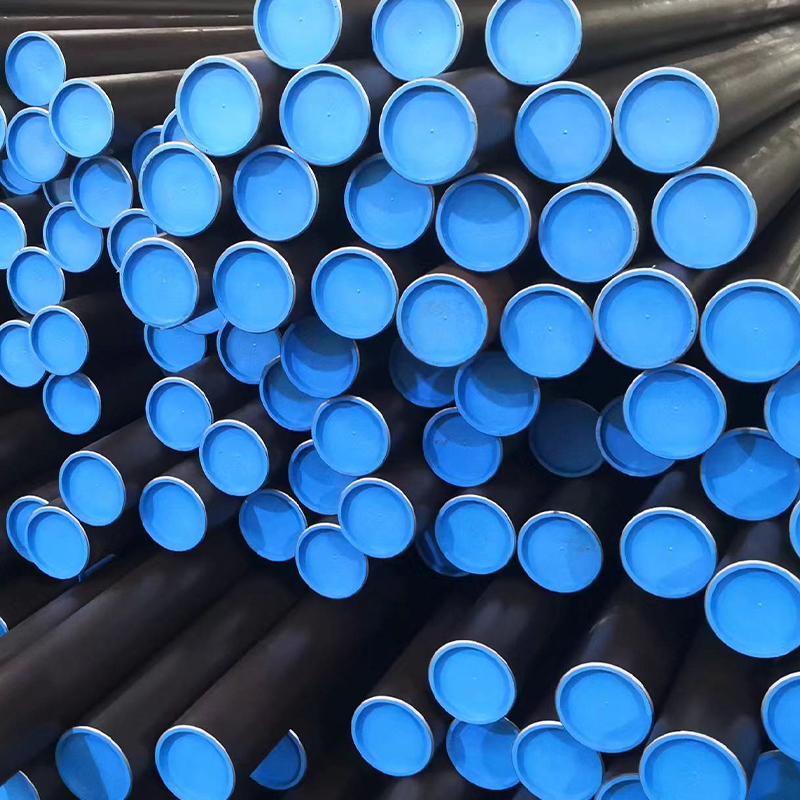 Cijev hidrauličkog cilindra – hladno vučeni zavareni čelik EN 10305-2, E355, za honanje i SRB Naše cijevi hidrauličkog cilindra (CDW) proizvode se u skladu s EN 10305-2 E355, korištenjem visokokvalitetnih zavarenih čeličnih cijevi koje su dodatno hladno izvučene radi poboljšanja točnosti, su... Pogledajte proizvod →
E355 nije najjača dostupna klasa i upravo je to razlog zašto se tako široko koristi. Zauzima praktičnu sredinu s kojom malo koji drugi materijal odgovara.
Cijev cilindra postaje bačva tek kada se završi unutarnji promjer, i tu E355 stječe svoju reputaciju. Nakon hladnog izvlačenja provrt brusimo ili glačamo valjkom kako bismo postigli toleranciju H8 s hrapavošću od Ra 0,4 mikrometra, a za zahtjevne primjene dodatno guramo do zrcalnog unutarnjeg promjera.
Taj završetak nije kozmetički. Sustav brtvljenja vozi se izravno na provrtu, tako da površinska tekstura upravlja trenjem, curenjem i vijekom trajanja brtve. Nedosljedni šrafurni kutovi ili zaostali crteži postaju glavni uzrok preranog kvara brtve, što je problem o kojem smo detaljno pisali u našoj bilješci o zašto brtve hidrauličkog cilindra stalno otkazuju i kako završna obrada provrta to pokreće .
 Brušena i SRB cijev – EN 10305-1 E355 H8 Ra0.4, završna obrada ogledala za cijevi hidrauličkog cilindra Naše brušene i brušene brušene (SRB) cijevi proizvedene su od EN 10305-1 E355 hladno vučenih bešavnih čeličnih cijevi i precizno obrađene kako bi se postigla iznimna ... Pogledajte proizvod →
Strani sklopa šipke odgovara cijevi, gdje površinska tvrdoća i otpornost na koroziju preuzimaju završnu obradu provrta. Držimo obje strane cilindra u jednom opskrbnom lancu, tako da uparena bačva i klipnjača za hidraulične i pneumatske cilindre dolaze s kompatibilnim tolerancijama i završnim obradama.
Odabir stupnja obično je kompromis između nazivnog tlaka, težine, zavarljivosti i cijene. Donja tablica sažima kako E355 stoji u odnosu na materijale o kojima nas najčešće pitaju.
| Ocjena | Standardno | Minimalan učinak (MPa) | Vlačna čvrstoća (MPa) | Tipična uloga cilindra |
|---|---|---|---|---|
| E235 | EN 10305-1 / -2 | 235 | 360–520 (prikaz, stručni). | Niskotlačni i pneumatski cilindri, dijelovi koji se mogu oblikovati |
| E355 | EN 10305-1 / -2 | 355 | 490–630 (prikaz, stručni). (prikaz, stručni). | Općenite hidraulične bačve, brušena cijev, zavarena i bešavna |
| St52.3 | DIN 2391 obitelj | 355 | 490–630 (prikaz, stručni). (prikaz, stručni). | Naslijeđeni oblačić, zapravo iste klase čvrstoće kao E355 |
| 20MnV6 | Specifikacija mlina | oko 500 | 600–750 (prikaz, stručni). | Zahtjevne cijevi i kromirani kundak |
| 27SiMn | GB standard | oko 835 | oko 980 | Rudarski i vrlo visokotlačni cilindri gdje je težina bitna |
Ako vaš cilindar radi ispod otprilike 350 bara i težina nije kritična, E355 će gotovo uvijek biti najekonomičniji zvučni izbor. Prijeđite na mikrolegiranu ili silicij-mangansku vrstu samo kada tlak, težina ili debljina stijenke to uistinu zahtijevaju.
Kompletne specifikacije štede tjedne hodanja naprijed-natrag. Kada šaljete upit, uključite sljedeće:
Oni su bliski rođaci. St52.3 iz starije obitelji DIN 2391 i E355 iz EN 10305 nalaze se u istoj klasi čvrstoće, s vrlo sličnim ciljevima razvlačenja i rastezanja. Za nove nacrte preporučujemo oznaku EN, jer je to jedna od najnovijih specifikacija i referenca certifikata.
Da. Njegov nizak sadržaj ugljika i umjereni sadržaj mangana čine ga jednim od tipova cilindara koji se više mogu zavarivati. Za zavarene i vučene cijevi zavareni šav se proizvodi i pročišćava prije hladnog izvlačenja, zbog čega se EN 10305-2 materijal ponaša tako predvidljivo nakon honanja.
Samo tamo gdje provrt djeluje kao brtvena površina. Cijevi koje se koriste za konstrukcijske elemente, rukavce ili materijal za strojnu obradu mogu se isporučiti kao nacrtane ili normalizirane, a brušenje se može dodati kasnije nakon što se utvrde konačne dimenzije.
E355 je ostao u središtu dizajna hidrauličkih cilindara desetljećima jer obavlja posao bez potrebe za posebnim tretmanom. Zavaruje, obrađuje, brusi i održava pritisak, a dostupan je u veličinama koje proizvođači cilindara zapravo koriste.
Ako radite na novom dizajnu bačve ili mijenjate kvalitet koji je postalo teško nabaviti, pošaljite nam svoj crtež ili popis veličina. Proizvodimo E355 hladno vučene bešavne i zavarene cijevi, brušene i SRB bačve sve do unutarnjih promjera zrcalne kvalitete i gotove cilindrične bačve spremne za sastavljanje za prototipove i proizvodne količine.

EN 10305-2 Precizno zavarena cijev pogonskog vratila – E355, E235, E420, E275...

Naše cijevi hidrauličkog cilindra (CDW) proizvode se u skladu s EN 10305-2 E3...

Cijevi naših hidrauličkih cilindara izrađene su od hladno vučenog bešavnog če...

Naše bešavne cijevi amortizera proizvedene su prema EN 10305-1 korištenjem vi...

Naša cijev hidrauličkog amortizera proizvedena je prema standardima EN 10305-...

Naši teleskopski hidraulički cilindri su višestupanjski cilindri za teške uvj...


