

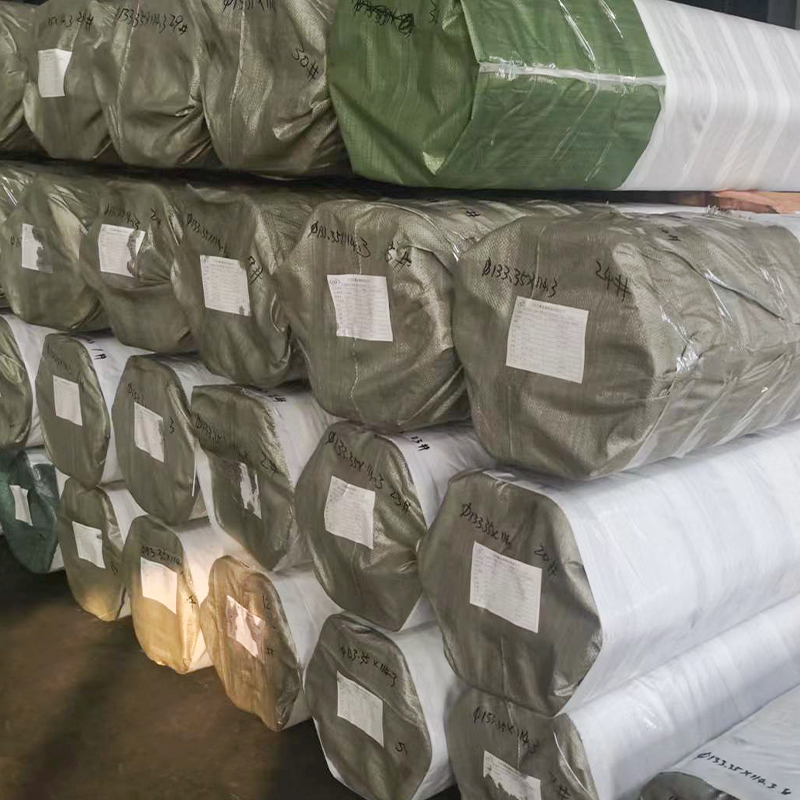
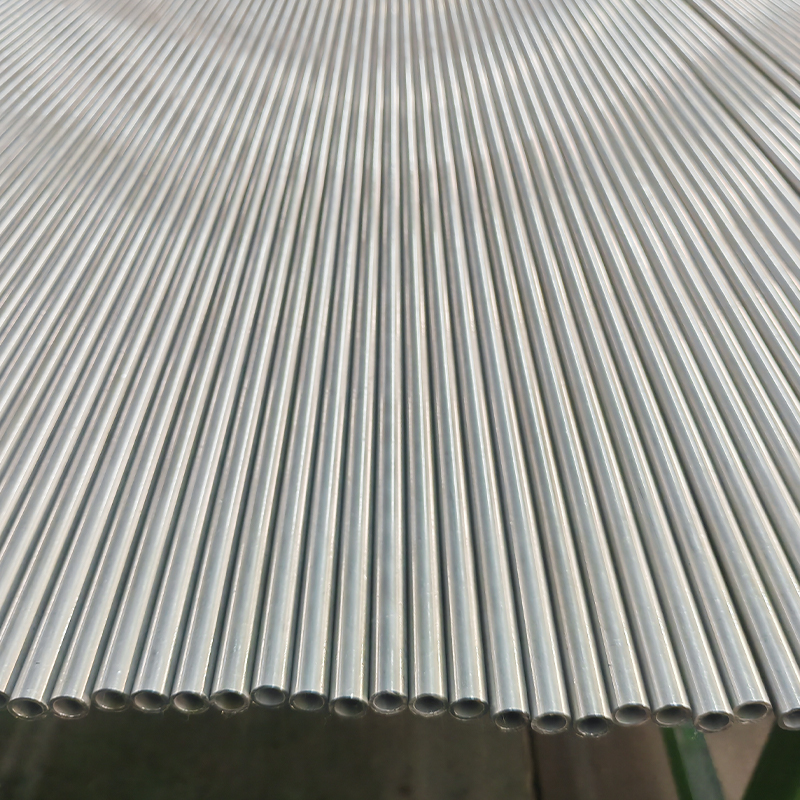
Cijevi izmjenjivača topline od legiranog čelika – bešavne i zavarene, otporne na visoke temperature
Naše cijevi izmjenjivača topline od ugljičnog čelika dizajnirane su za upotre...

Razlika u performansama između bešavnih i zavarenih cijevi hidrauličkog cilindra počinje u mlinu. Bešavna cijev se probuši iz čvrste okrugle gredice—zagrijane i rotirajuće probušene, zatim izdužene na trnu. Šuplja ljuska je hladno vučena ili hladno pilgerirana do konačnih dimenzija. Nema uzdužnog spoja.
Zavarena cijev počinje kao ravna valjana traka. Traka se oblikuje u cilindar i spaja visokofrekventnim indukcijskim zavarivanjem ili TIG zavarivanjem. Zavarena cijev ima vidljivi unutarnji zavareni spoj i zonu utjecaja topline (HAZ). Kako bi se natjecali s bešavnim cijevima, mnoge trgovine izvlače zavarenu cijev preko igle. Ovo postupak hladno vučenog zavarivanja (DOM). pročišćava mikrostrukturu, izravnava rub zavara i dovodi tolerancije blizu razina bez šavova. Možete izvor hladnovučene zavarene (DOM) cijevi u razredima EN 10305-2 za zahtjevne hidrauličke primjene.
Kontrast u početnom materijalu objašnjava temeljne razlike u jednolikosti stijenke, zaostalom naprezanju i raspodjeli pukotina.
Kada hidraulički cilindar kruži od 0 do 350 bara, stijenka cijevi doživljava naprezanje obruča, aksijalno naprezanje i opterećenje od zamora. Bešavna cijev izrađena od E355 (St52) obično daje minimalnu granicu razvlačenja od 355 MPa. Usporediva zavarena cijev u stupnju 1026 mogla bi dati oko 310 MPa—otprilike 12% niže.
Kapacitet tlaka govori istu priču. Koristeći Barlowovu formulu za 50 mm OD × 5 mm zidnu cijev, bešavna E355 cijev s vlačnom čvrstoćom 600 MPa može izdržati tlak pucanja iznad 1200 bara. Zavareni ekvivalent u 1026 (vlačno ~440 MPa) bi prsnuo blizu 880 bara. ASME B31.3 dodjeljuje bešavnu cijev a 20–25% veći dopušteni radni tlak nego zavarena cijev istih dimenzija i materijala. Ova margina je važna u mobilnoj hidraulici gdje udarni pritisci prelaze 1,5 puta nominalni nazivni učinak.
Otpornost na zamor ih još više razdvaja. Na 10⁷ ciklusa, granica zamora hladno vučene bešavne cijevi obično je 15-30% iznad one ekvivalentne zavarene cijevi. Razlog je jednostavan: ZUT zavara sadrži lokalizirani rast zrna, mikroporoznost i vlačna zaostala naprezanja koja služe kao mjesta inicijacije pukotine. DOM cijev, nakon teških hladnih radova, nadoknađuje veći dio izgubljenog vijeka trajanja od zamora - ali rijetko se podudara s potpuno očvrslom bešavnom cijevi u cikličkom radu.
Izvedba brtve hidrauličkog cilindra ovisi o hrapavosti unutarnje površine (Ra) i dijametralnoj toleranciji. Grublji ili preveliki provrt ubrzava trošenje brtve i unutarnje curenje. Brojke čine izbor jasnim.
| Vrsta cijevi | ID hrapavost (Ra) | Tipična tolerancija |
|---|---|---|
| Bešavno hladno vučeno | 0,8 – 1,6 µm | H8 – H9 |
| Zavareno (ERW kao zavareno) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (hladnovučeno zavareno) | 0,4 – 0,8 µm | H8 – H9 |
| Izbrušeno bešavno | 0,2 – 0,4 µm | H8 (unutar 0,025 mm) |
Sirova zavarena cijev na Ra 6,3 µm će prožvakati poliuretansku brtvu U-čaše u industrijskim cilindrima. Čak i hladnovučena bešavna cijev na Ra 1,2 µm ima dobre performanse, ali tamo gdje primjena zahtijeva provrt zrcala - kao kod servo-hidrauličkih cilindara - brušena SRB cijev s Ra ≤0,4 µm izravno produljuje vijek trajanja brtve za 30–50%. Gotov primjer možete vidjeti s izbrušena SRB cijev s ID završnim slojem poput zrcala pogodan za visokociklične hidrauličke cilindre.
Tolerancija je jednako kritična. Provrt H8 (±0,039 mm za unutarnji promjer od 50 mm) održava razmak ekstruzije za brtvu dosljednim. H11 cijev (±0,160 mm) omogućuje ekstruziju brtvenog ruba pod pritiskom, što dovodi do kvarova uslijed propuhivanja. Za pneumatske ili niskotlačne hidraulične sustave (< 100 bara) H9–H11 je prihvatljiv; iznad 200 bara, H8 postaje obavezan.
Hidrauličke tekućine koje sadrže vodu - voda-glikol, fosfatni esteri ili čak kontaminirano mineralno ulje - stvaraju korozivne stanice. Zavareni šav je stalna vruća točka. Tijekom zavarivanja, mangan i silicij se odvajaju, stvarajući mikrogalvanske parove između metala zavara i osnovnog materijala. Zona pod utjecajem topline također zadržava zaostalo vlačno naprezanje koje potiče pucanje uslijed korozije pod naponom.
Neovisni testovi uranjanja pokazuju da u 5% otopini NaCl na 35 °C, zona zavara cijevi 1026 pokazuje početak rupica unutar 48 sati, dok osnovni metal i bešavna cijev slične kemije ostaju pasivni danima dulje. Bešavna cijev, bez diskontinuiteta sastava, pruža jednoliku otpornost na koroziju preko cijele stijenke. Kada dizajn zahtijeva fosfatno-esterske tekućine u hidraulici čeličane, bešavna je standardna preporuka. Za zavarene cijevi u blago korozivnoj uporabi, žarenje cijelog tijela ili tanki nikl-krom premaz mogu prikriti slabost—ali nikada ne eliminirati temeljni uzrok.
Sama cijena nabave dovodi u zabludu. Zavarena ERW cijev (EN 10305-2, E235) standardne veličine košta otprilike 60–70% hladno vučene bešavne cijevi (EN 10305-1, E355) jednakih dimenzija. DOM cijev čini oko 80–90% cijene bešavne cijevi. Međutim, radionica za hidraulične cilindre gotovo uvijek dodaje honanje ili poliranje valjkom. Dodatak za honanje—obično 0,3–0,5 mm na promjeru—briše prednost u troškovima ako je sirova stijenka cijevi previše promjenjiva. Zavarena cijev s tolerancijom H11 može zahtijevati dodatne prolaze za honanje, što oduzima vrijeme i vijek trajanja alata.
Vrijeme isporuke slijedi sličan obrazac: ERW zavarena cijev sa zaliha isporučuje se za nekoliko dana, dok je za hladnovučenu bešavnu cijev često potrebno 3-6 tjedana za nestandardne dimenzije. DOM cijev spaja dostupnost s preciznošću, često dostupna za 2-4 tjedna. Jednadžba stvarnog TCO-a teži smanjeni otpad od strojne obrade, manje trošenje brtve i duže srednje vrijeme između kvarova . Za kritični glavni podizni cilindar koji radi 24/7, besprijekorna premija se vraća unutar prvog ciklusa održavanja.
Odabir cijevi bez spajanja na poznati standard materijala recept je za zabunu u opskrbnom lancu. Donja tablica prikazuje najčešće stupnjeve prema njihovim važećim specifikacijama za cijevi hidrauličkog cilindra.
| Grade materijala | Vrsta | Ključni standard | Granica tečenja (min.) |
|---|---|---|---|
| E355 / St52 | Bešavno hladno vučeno | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Bešavno hladno vučeno | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Bešavno hladno vučeno | ASTM A519 | 460 MPa |
| E235 / 1026 | Zavareni & DOM | EN 10305-2, ASTM A513 | 235–310 MPa |
| E355 / St52 | Zavareni & DOM | EN 10305-2 | 355 MPa |
Za visokotlačne mobilne i industrijske cilindre, hladnovučene bešavne hidraulične cijevi u kvaliteti E355 pokriva većinu primjena do 350 bara. Kada je potrebna ekstremna žilavost ili otpornost na habanje - kao kod rudarskih podupirača - 27SiMn kaljena i kaljena bešavna cijev postaje pravi izbor. Ista klasa E355 u zavarenom DOM obliku zadovoljava EN 10305-2 i dobro radi za cilindre srednjeg tlaka gdje je proračunska osjetljivost visoka.
Parametri dizajna rijetko su savršeno usklađeni. Upotrijebite matricu u nastavku kao filtar prvog prolaza na temelju maksimalnog radnog tlaka cilindra i potrebne tolerancije provrta.
| Radni tlak | Potrebna ID tolerancija | Preporučena cijev | Tipična ocjena |
|---|---|---|---|
| < 20 MPa (150 bara) | H11 – H9 | Zavareni ERW ili DOM | E235, 1026 |
| 20 – 35 MPa (150 – 350 bara) | H9 – H8 | DOM (hladnovučeno zavareno) or Seamless | E355, St52 |
| > 35 MPa (350 bara) | H8 – H7 | Bešavno hladno vučeno & Honed | E355, 27SiMn, 4130 |
| Tekućine koje sadrže vodu | H9 – H8 | Besprijekorno (poželjno) | E355, 316L (nehrđajući) |
Matrica nije apsolutna. Cilindar od 250 bara s velikim bočnim opterećenjem još uvijek može imati koristi od bešavne brušene cijevi čak i ako DOM nominalno zadovoljava nazivni tlak, jer su ovalnost i zamor važni. Slično tome, niskotlačni upravljački cilindar proizveden u velikim količinama može koristiti ERW zavarenu cijev s naknadnim honanjem na H9, čime se štede troškovi materijala bez žrtvovanja pouzdanosti. Kada je hidraulička tekućina na bazi ulja i ako je kontaminacija vodom kontrolirana, DOM cijev nudi vrhunsku preciznost i cijenu za mnoge primjene srednje klase.
Bešavna cijev ostaje siguran izbor za hidrauličke cilindre koji rade iznad 350 bara ili u korozivnim okruženjima. DOM zavarena cijev zatvara prazninu za konstrukcije srednjeg tlaka gdje su tolerancija i cijena jednako ponderirani. Započnite s matricom odabira, zatim definirajte ciljni Ra, stupanj tolerancije i standard materijala. Specifikacija koja se temelji na podacima eliminira preplaćivanje za bešavne materijale kada DOM može biti dovoljan - ili nedovoljno specificiranje zavarene cijevi zbog ranog kvara.
Da biste prešli s usporedbe na nabavu, navedite veličinu provrta cilindra, radni tlak i vrstu tekućine. Dobavljači tada mogu predložiti kompletan paket brušenih cijevi ili cijev spremnu za sastavljanje od pravog materijala i standarda.

Naše cijevi izmjenjivača topline od ugljičnog čelika dizajnirane su za upotre...

Naše cijevi hidrauličkih cilindara ASTM A519 precizno su proizvedene korišten...

Naše brušene i brušene i brušene valjkom (SRB) cijevi – ASTM A519 su precizno...

Naše cijevi izmjenjivača topline od nehrđajućeg čelika dizajnirane su za prim...

Naše cijevi izmjenjivača topline od ugljičnog čelika dizajnirane su za upotre...

Naše cijevi pneumatskog cilindra od aluminijske legure 6063-T5 precizno su ko...


